
全国服务热线:
0755-27991136
邮箱:lucy@xtc520.com
地 址:深圳市龙华新区观澜办事处人民路东段888号金通盛商务大厦
做注塑的工厂大多有类似的经历:车间一开机,融化的塑料味顺着门窗飘出去,办公楼里都闻得到;一旦遇上环保检查,非甲烷总烃一测超标,停产整改、罚款、列入监管名单接踵而来。随着《中华人民共和国大气污染防治法》的深入实施和挥发性有机物(VOCs)治理成为"十四五"大气治理的重点方向,注塑废气早已不是"开窗通风"就能糊弄过去的问题——它直接影响排污许可证的执行、环保税的核算和企业的信用评级。本文结合我们在珠三角地区多个注塑、吹塑、挤出厂区的废气治理工程经验,把从集气罩到末端处理的七个关键环节讲清楚,帮助企业环保负责人少走弯路。
很多企业一上来就问"装一套什么设备",其实第一步应该是搞清废气源和成分。注塑废气主要有三个来源:一是塑料粒子在料筒内加热塑化时产生的裂解气和挥发物,这是最主要的来源,成分以非甲烷总烃为主,ABS、PS、PVC等原料还会伴随苯乙烯、丙烯腈、氯化氢等特征污染物;二是脱模剂、清洗剂等辅助材料的挥发;三是破碎回料工序产生的含尘含味气体。不同原料、不同机台数量、不同生产节拍,废气的风量和浓度差别很大:同样一台250吨注塑机,用PP料和用ABS料的排放特征完全不同。正确做法是委托有资质的检测机构对排气口和车间无组织排放做定性定量检测,摸清非甲烷总烃浓度、特征因子和各工位风量分布,再确定治理路线,避免"别人装什么我装什么"的跟风式采购。
注塑废气治理里最容易被低估的就是集气罩。很多企业的做法是在车间顶上拉几根管子装个"排风扇",结果风量开得很大,味道还是到处跑。问题出在捕集方式上:注塑机模口区域废气呈热浮力上升,宜在开模区上方设置伞形集气罩或侧吸罩,罩口面对污染物扩散方向,控制风速保持在0.25~0.5m/s,才能把废气"接住"而不是"追着吸"。设计时要注意三点:一是罩子尽量靠近污染源,距离增加一倍,所需风量要翻几番;二是不能影响工人取件、换模等操作,否则罩子迟早被拆掉或挪位;三是料斗口、破碎区等异味重、产尘多的工位要单独设罩单独接管。经验数据是:捕集效率从50%提升到90%,末端需要处理的废气量反而可以减少近一半,设备投资和运行电费同步下降——集气罩做对了,后端全部受益。
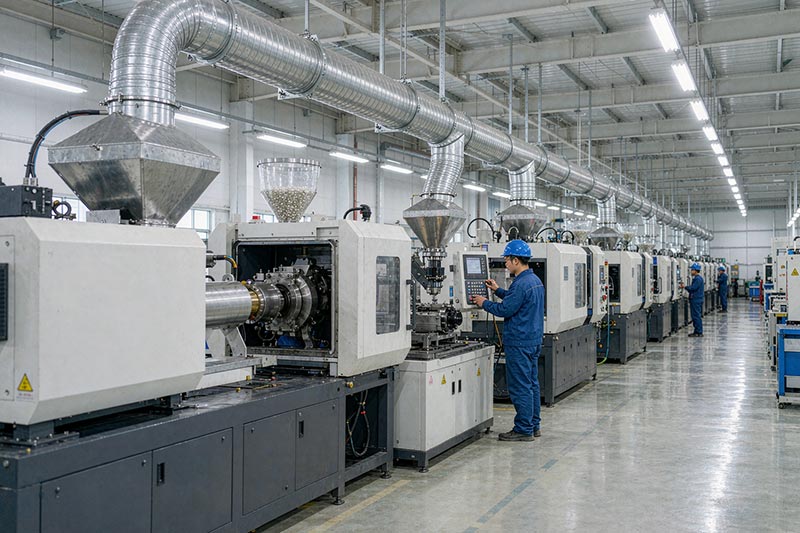
注塑废气含油雾和低聚物,管道设计不当会带来两个典型问题:一是水平管段油泥沉积,几个月后管径缩小、阻力上升,风机风量掉一半,车间味道就回来了;二是多台机共用主管时支管没有风量调节,近端机台"抢风"、远端机台基本没吸力。治理要点包括:主管道风速按12~15m/s设计,保证油雾不沉积;水平管段设置清扫口并尽量保持一定坡度;各支管加装手动或电动调节阀,调试时做一次风量平衡;风机按最不利环路计算阻力并留10%~15%余量,优先选用后弯式离心风机,噪声低、效率高、运行稳定。管道材质建议用镀锌钢板或不锈钢,法兰连接处耐温密封处理,避免高温段漏气。
注塑废气直接进活性炭箱或催化炉,是工程事故的高发区:油雾和增塑剂挥发物会很快糊住活性炭孔隙,几个月就吸附饱和失效;进入催化燃烧炉则会附着在换热器和催化剂表面,引起催化剂中毒和压差升高。因此预处理段不可省略。常用做法是在集气主管后串联干式过滤箱(初效+中效过滤棉,拦截油雾和粉尘)或湿式喷淋塔(对含尘含湿废气同时降温除尘),过滤段设置压差计,压差超标及时更换滤材。若废气温度偏高(如挤出、吹塑工序),还要在预处理段控制进气温度在设备允许范围内。预处理看似"简单",但它直接决定了活性炭和催化剂的使用寿命,是运行成本高低的关键一环。
注塑废气的特点是风量中等、浓度不高但连续产生,主流路线有三条:一是活性炭吸附箱,投资最低,适合浓度低、间歇生产的小型车间,但要落实废活性炭的更换和危废处置,吸附饱和后若不更换就是"摆设";二是活性炭吸附脱附+催化燃烧(CO),通过脱附把低浓度废气浓缩成小风量高浓度气体再催化氧化,适合连续生产的中小型注塑厂,运行费用适中,是当前珠三角注塑行业的主流选择;三是沸石转轮浓缩+RTO/TO,适合大风量、成分复杂或浓度波动大的工况,投资较高但对高标准的园区企业更稳妥。选型时把三条红线记牢:浓度低于100mg/m³直接烧不经济,优先吸附浓缩;浓度高且连续稳定可考虑直接进入燃烧工艺;凡涉及脱附和燃烧的方案,必须设置阻火器、防爆泄压片和温度联锁,活性炭脱附温度严格控制,防止自燃事故。工艺没有绝对的好坏,和企业班次、浓度、场地、预算匹配才是正解。
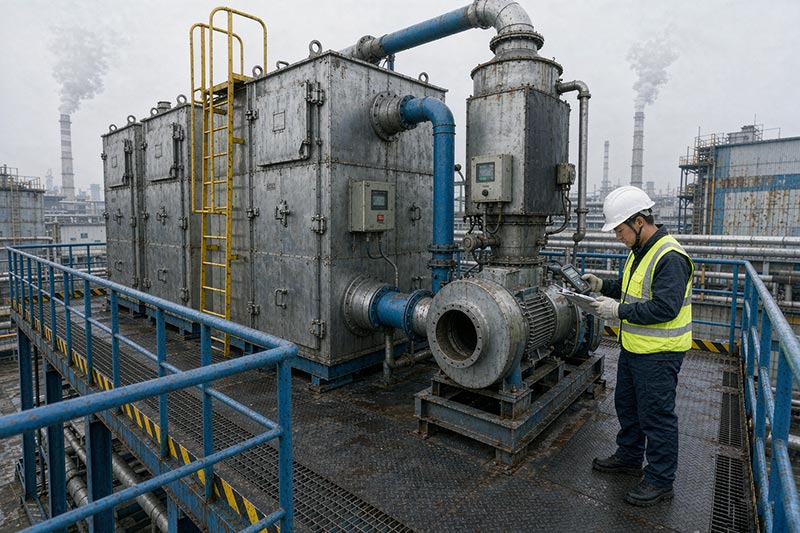
注塑行业执行《合成树脂工业污染物排放标准》(GB 31572)或地方更严标准,对非甲烷总烃的排放浓度、排放速率和厂界无组织排放都有明确限值,部分珠三角城市还对车间无组织排放提出"可见不可测"式的管控要求。治理系统建成后,排气筒高度、采样口位置要按规范设置,并配套监测平台便于人工监测;纳入重点排污单位名录的企业要安装VOCs在线监测设备并与环保部门联网。日常管理上,建议把风机电耗、压差、活性炭更换记录、催化剂运行温度等纳入环保台账,与排污许可证执行报告对接,检查时拿得出连续的运行证据,比临时补资料从容得多。
工程验收要核四件事:设计风量是否达到(罩口和总管实测风速)、排放浓度是否达标(委托有CMA资质的机构检测)、去除效率是否满足环评批复要求、安全联锁是否有效动作。验收通过只是起点,长期运维决定这套系统能撑几年:活性炭按碘值和吸附量核算更换周期并做好危废转移联单;催化剂每年检查一次活性,遇含硫、含氯、含硅工艺气体要警惕中毒;过滤棉按压差更换;风机轴承定期加脂、皮带定期张紧;管道每半年检查一次油泥沉积。我们服务过的客户里,同样的设备,规范运维的使用五年性能无明显衰减,放任不管的一年半就"越用越没效果",差别就在这里。
注塑车间废气治理是一项系统工程,从源头成分识别、集气罩捕集、管路平衡、预处理、主体工艺选择到监测验收和长期运维,任何一环掉链子,都会表现为"设备装了、味道还在、检测还超标"。深圳市新天池环保节能设备有限公司专注于工业废气治理十余年,提供从现场检测、方案设计、设备制造到施工安装和验收运维的一站式服务,累计完成注塑、喷涂、印刷、化工等行业VOCs治理工程数百项。如您的车间存在塑料异味扰民或VOCs超标问题,欢迎来电咨询,我们可免费提供初步评估与治理建议。联系人:陈小姐,电话:13528736198。


